

橡胶密封件的尺寸精度直接影响终端装配的密封性与使用寿命,一旦出现尺寸超差、飞边过厚等问题,轻则需要人工修边增加生产成本,重则整批报废延误客户交期。不少企业遇到这类问题时,第一时间调整胶料配方或硫化工艺,却很少从设备本身的参数适配性上找原因。接下来我们从设备配置层面拆解核心指标,帮你在选型或调试时快速找准方向。
提到硫化机的选型,很多企业第一反应就是看锁模力吨位,认为只要吨位够就能生产出合格产品。对于橡胶密封件这类薄壁、多模腔的制品来说,总锁模力只是基础要求,力的分布、调节精度等参数同样会直接影响成品质量。
橡胶密封件的壁厚通常较薄,对压力的敏感度更高,哪怕微小的压力不均,都会体现在尺寸偏差上。如果锁模力分布不均,可能出现一侧飞边过厚、另一侧缺胶的情况,严重影响批次良率。有些企业为了降低成本,选择锁模力刚好满足理论计算值的设备,结果一旦胶料硬度波动或模具排气不畅,就容易出现各种质量问题,反而增加了生产损耗。
锁模结构对应的参数包括锁模力调节范围、平行度公差、受力均匀度等。对于橡胶密封件这类多模腔、小尺寸的薄壁制品,锁模力的均匀性比总吨位更重要。如果热板平行度不符合工艺要求,就可能出现单侧飞边、部分模腔缺胶的情况。锁模力的调节精度也很关键,支持分级锁模的设备,能在胶料流动的不同阶段匹配对应压力,既能保证制品密实度,又能减少模具磨损。
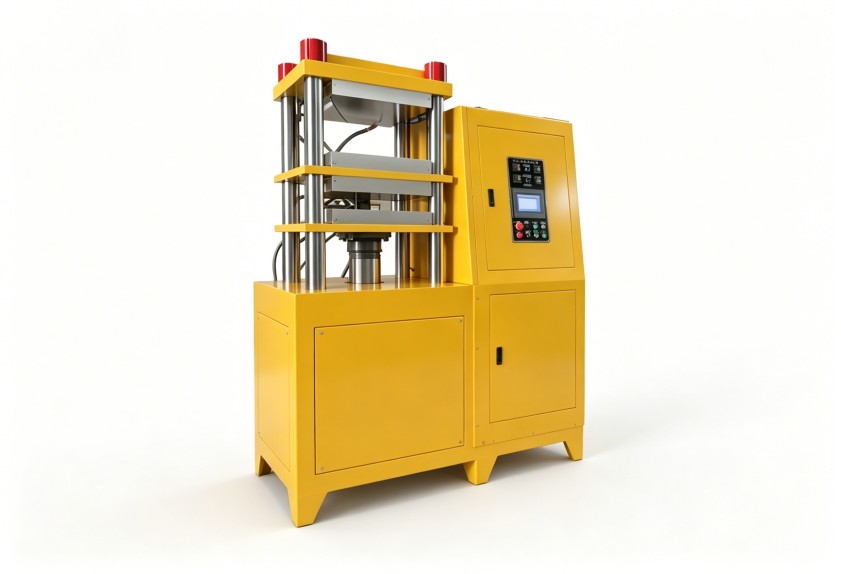
不少江苏利拿的密封件生产企业在采购设备时,只盯着100吨的总锁模力数值,忽略了锁模结构的平行度参数,投产后才发现批次良率上不去。在查看100吨硫化机技术参数表时,不要只看锁模力的最大值,要重点关注锁模平行度、力值调节范围这些和制品质量直接相关的指标。
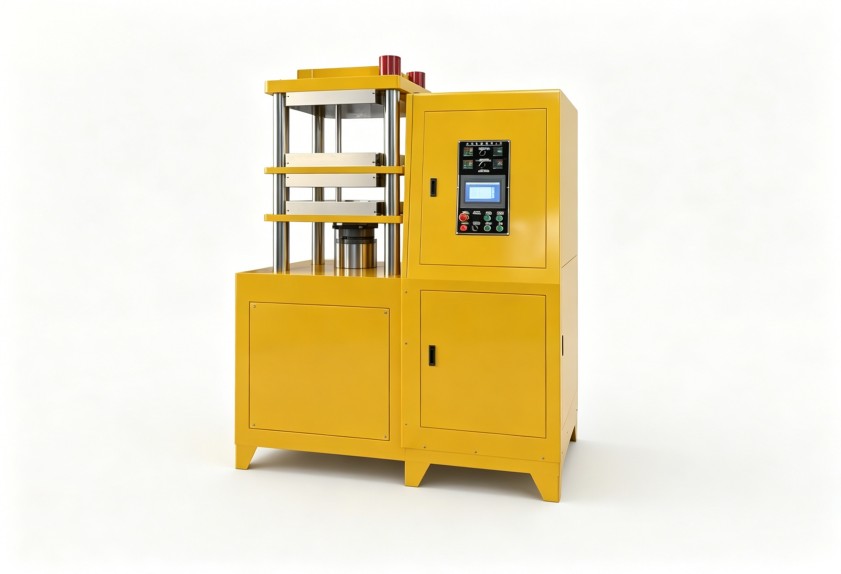
温控系统的参数直接影响胶料的交联反应进程,温度不均会导致同一热板上的制品硫化程度不一致,出现过硫或欠硫问题,最终体现在尺寸和性能的差异上。温控相关的核心参数包括控温范围、控温精度、热板温差、升温速率等。对于橡胶密封件生产来说,控温精度和热板均匀度是核心考量指标,直接决定了同批次制品的质量一致性。升温速率的稳定性则会影响预热等待时间,进而影响整体生产效率。
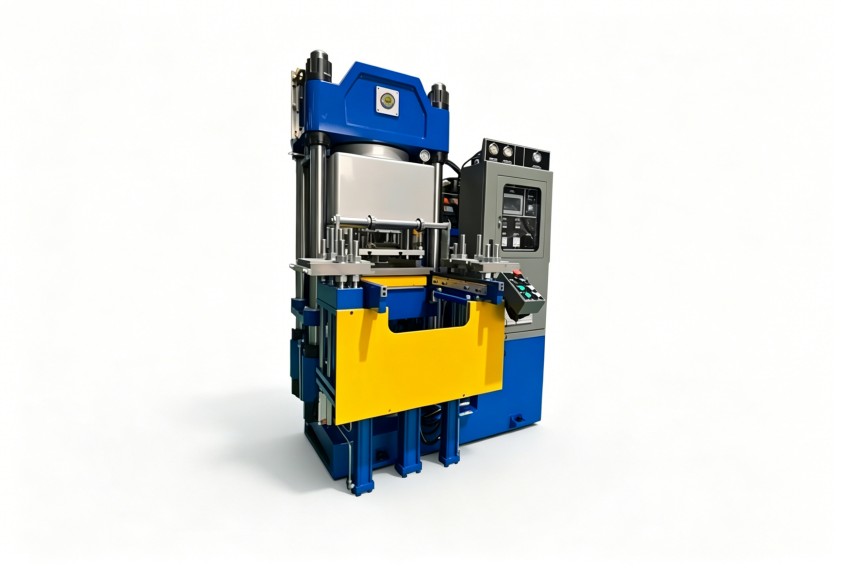
很多人在对比100吨硫化机技术参数时,会把温控范围当成核心指标,其实温控精度和热板均匀度才是影响密封件质量的关键。江苏利拿地区的生产环境湿度波动较大,若设备温控系统的保温性能不足,也会影响实际温控效果,选型时要留意热板保温设计的相关参数。
热板相关的参数包括外形尺寸、有效工作面积、表面粗糙度等。100吨指的是设备的最大锁模力,而热板的有效工作面积决定了能同时排布多少模腔,也直接影响锁模力的作用范围。很多企业选设备的时候,只看热板的长宽外形尺寸,不看有效工作面积的参数,结果把模具放在热板边缘,导致边缘锁模力不足,出现飞边或缺胶问题。
对于橡胶密封件生产来说,要根据模具的排布方式、总投影面积,对应设备的有效工作面积参数,确保所有模腔都在均匀受力区域内。热板的表面粗糙度也是容易被忽略的指标,直接影响脱模顺畅度和模具定位的稳定性。核对100吨硫化机技术参数时,要明确区分热板外形尺寸和有效工作面积,避免后续模具排布受限制。
判断100吨硫化机技术参数是否适配,不能脱离自身的胶料配方、产品结构和产能要求,并不是指标越高越好,适合自身生产场景的参数才是最优选择。
如果生产的是常规材质的密封件,对性能和精度的要求符合行业通用标准,就不需要盲目追求过高的参数配置,不然会增加不必要的采购成本。如果生产的是特殊胶料、高精度要求的密封件,则需要提前确认设备参数是否能满足工艺需求,必要时可提出定制化调整要求。
不同的生产模式对参数的要求也不同。多品种、小批量的生产模式,需要设备的参数调节范围更宽,方便快速切换不同产品的生产;大批量、单一品种的生产模式,则更看重参数的稳定性,能长时间保持一致的运行状态。除了设备本身的参数,还要考虑后续的维护便利性,比如易损件的更换难度、参数校准的便捷性,这些都会影响长期的生产稳定性和运营成本。
江苏利拿的中小规模密封件生产企业,往往订单品种多、批量小,选型时要重点关注参数的可调节范围,方便快速切换不同规格的产品生产。如果有特殊的胶料或工艺要求,也可以提前和设备供应商沟通,确认参数是否支持定制,利拿实业支持全流程非标定制化方案,可根据企业的实际生产需求调整设备的核心参数配置。
有条件的话可以安排试机验证,江苏利拿本地的客户可结合自身的胶料和模具,实地测试设备的参数稳定性和制品成型效果,避免采购后出现适配问题。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
